


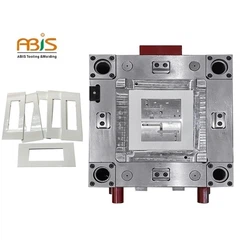



2색 사출 금형 설계 포인트
1. 재료 호환성 원칙
서로 다른 재질의 경질 고무 사이의 캡슐화는 다음 조건을 충족해야 합니다.
1. 두 재료는 성형 온도 차이(융점)가 30도 이상이어야 합니다. 기본 재료의 성형 온도는 덮개 재료의 성형 온도보다 높아야 합니다.
2. 경질 고무 덮개 재료의 캡슐화(색 분리) 영역은 더 큰 재료 자체의 수축 및 수축으로 인한 균열 위험을 피하기 위해 가능한 한 작습니다.
3. 경질 고무 피복재의 수축률은 작아야 하며, 비결정성 또는 반결정성 플라스틱 재료를 사용하며 수축률은 일반적으로 0.4~0.6 퍼센트 .
녹색: 융착 우수 노란색: 융착 불량 빨간색: 융착 없음 2. 2색 사출 성형기
2색 금형은 2색 사출 성형기와 2색 사출 금형을 사용하여 두 가지 다른 플라스틱을 하나의 제품으로 사출 성형하는 생산 방법입니다. 2색 금형의 구조는 사출 성형기에 따라 크게 다릅니다. 동시에 플라스틱 부품이 다르기 때문에 2색 금형의 구조에 많은 차이가 있습니다.

2색 금형을 설계하기 전에 먼저 고객의 2색 사출 성형기의 유형과 사양을 결정해야 합니다. 2 색 사출 성형기는 여러 유형이 있으며 일반적인 것은 주로 다음 7 가지 범주입니다.
1. 배럴 수평 평행 2 색 사출 성형기
사출성형기의 주분사노즐과 보조분사노즐은 고정측에 위치하며 수평방향으로 평행하다. 가동형 금형 측면에는 실제 필요에 따라 구매 및 설치할 수 있는 회전 작업대가 장착되어 있거나 실제 필요에 따라 비표준 턴테이블을 설계할 수 있습니다. 이 유형의 사출 성형기는 아시아에서 더 일반적으로 사용되는 모델입니다. 수평 평행 2색 사출 성형기는 그림 13-1에 나와 있습니다.
2. 수직 및 평행 배럴이 있는 2색 사출 성형기
주노즐과 보조노즐은 모두 고정측에 위치하고 수직방향으로 평행하다. 가동형 몰드 측에는 실제 필요에 따라 설치할 수 있는 회전 작업대가 장착되어 있습니다.
3. L 형 2 색 사출 성형기
L형 2색사출성형기의 주노즐과 보조노즐은 90˚이며, 보조노즐은 작업반대측에 위치한다. 이동식 금형 테이블에는 회전 테이블이 장착되어 있어 실제 필요에 따라 구매하여 설치할 수 있습니다. L 형 2 색 사출 성형기는 주로 유럽 2 색 금형에 사용됩니다. L형 2색 사출 성형기는 그림 13-2에 나와 있습니다.
4. H형 2색 사출성형기
H형 2색 사출성형기의 주노즐과 보조노즐은
90 ゜이며 보조노즐은 하늘쪽에 위치합니다. 이동식 금형 테이블에는 회전 테이블이 장착되어 있어 실제 필요에 따라 구매하여 설치할 수 있습니다. L 형 2 색 사출 성형기는 주로 유럽 2 색 금형에 사용됩니다.

5. 균형 잡힌 2색 사출 성형기
균형 2색 사출성형기의 주노즐과 보조노즐은 180 ゜이며, 보조노즐은 가동금형 측면에 위치한다. 사출 성형기의 중간베이스에는 회전 작업대가 장착되어 있습니다. 주형은 적층금형과 유사한 중간 회전 작업대에서 180° 회전이 가능합니다. 플라스틱 부품은 중간 회전 작업대의 오일 실린더에 의해 배출됩니다. 이러한 종류의 사출 성형기는 고가이고 희귀하며 주로 대형 2색 플라스틱 부품에 사용됩니다. 그림 3을 참조하십시오.
6. 수직 2색 사출 성형기
수직 사출 성형기의 주 노즐과 보조 노즐은 지면과 평행하고 수직입니다. 고정 금형은 상부 작업대에 고정되고, 가동 금형에는 회전 작업대가 장착됩니다. 금형은 단일 조각 2색 금형으로 설계해야 합니다. 소형 2색 플라스틱 부품의 성형에 주로 사용됩니다.
7. 다색 사출 성형기
주 노즐 외에도 다색 사출 성형기에는 여러 개의 보조 노즐이 장착되어 있으며 각 노즐의 각도가 다르므로 다중 재료 플라스틱 제품을 형성할 수 있습니다.
위의 2색 사출 성형기 중 가장 일반적인 것은 처음 4개입니다. 여섯 번째 수직 2 색 사출 성형기는 전동 칫솔, 전자 시계 및 기타 산업과 같은 소형 플라스틱 부품 사출 성형에서도 매우 일반적입니다.
2 색 사출 성형기는 금형 설계 스타일과 금형 구조에 따라 두 가지 범주로 나눌 수 있습니다. 일본과 우리 나라(대만 지방 포함)의 2색 사출 성형기는 아시아 스타일을 대표하며 둘 다 2개의 병렬 사출 시스템을 가지고 있습니다. 예를 들어 위의 첫 번째, 두 번째 및 여섯 번째 범주. 제1 및 제2 2액형 사출 성형기의 금형 구조는 일체형 금형 구조일 수 있거나 2개의 금형 베이스 구조로 별도로 설계될 수 있습니다. Type 6 수직 2액 사출 성형기는 본체 구조로 설계해야 합니다.
3. 수축 설정 문제
2색 금형의 수축률 설정과 2차 사출 재료의 수축률 설정 여부 문제의 핵심은 현재로서는 더 이상 통일된 규칙이 없다. 두 번째 사출에 사용된 재료와 전체 제품에 대한 접착제 위치에 따라 다릅니다. 구조에 따라 다릅니다.
1. 두 사출물이 같은 재질로 되어 있고 제품의 외형 치수가 더 엄격한 경우 두 사출물의 수축률을 설정하는 것이 가장 좋으며 수축률은 동일합니다. 그러나 첫 번째 사출 후 플라스틱 부품을 두 번째 사출의 캐비티로 사용할 경우 두 번째 사출에 미치는 영향을 고려해야 합니다. 수축률이 유사한 두 재료의 경우 ABS를 사용하여 PC 재료를 오버몰딩하는 것과 같이 동일한 수축률을 사용하여 금형 설계를 단순화할 수도 있습니다.
2. TPR이 일체로 둘러싸인 몸체로 사용될 때 TPR의 수축률은 모든 방향에서 1.{2}}%로 계산됩니다. 1차 재료가 제품의 윤곽을 지지했기 때문에 2차 재료가 더 줄어들지 않습니다. 수축률을 합리적으로 결정해야만 TPR 2차 사출 플라스틱 부품의 치수 정확도를 보장할 수 있습니다. 핵심은 지속적으로 경험을 축적하고 수축 중심을 정확하게 결정하는 것입니다.
2. 두 번째 사출 성형에서 플라스틱 부품의 비율이 전체 플라스틱 부품에서 크지 않은 경우 두 번째 사출 성형 제품의 수축률은 첫 번째 사출 설계의 수축률과 동일합니다. 두 번째 사출 성형 재료가 연질 고무인 경우 플라스틱 부품 자체는 매우 작고 연질 고무는 일반적으로 경질 고무와 동일한 수축률을 갖습니다.
