


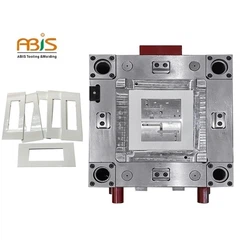



기능별 플라스틱 주형 구조
주로 : 주입 시스템, 온도 제어 시스템, 성형 부품 시스템, 배기 시스템, 유도 시스템, 배출 시스템 및 기타 부품. 주조 시스템 및 성형 부품은 플라스틱과 직접 접촉하여 플라스틱 및 제품으로 변경되는 부품입니다. 그들은 가장 큰 변화와 금형에서 가장 복잡한 부분이며 높은 완성도와 정밀도가 필요합니다.
1. 캐스팅 시스템 :
플라스틱이 주 채널, 차가운 재료 구멍, 발산 채널 및 스프 루를 포함하여 노즐에서 금형 캐비티로 들어가기 전에 유로의 일부를 나타냅니다.
2. 성형 부품 시스템 :
몰드, 고정 금형 및 캐비티 (오목 다이), 코어 (펀치 다이) 및 성형로드 등 다양한 부품의 조합을 말합니다. 코어는 제품의 내부 표면을 형성하고 공동 (오목 형)은 금형 캐비티는 금형 코어와 금형 캐비티에 의해 형성됩니다. 공정 및 제조 요구 사항에 따라 때때로 코어와 금형이 여러 조각으로 이루어지며 때로는 전체가 만들어지는 경우가 있습니다. 손상되기 쉽고 인서트를 가공하기가 쉽지 않습니다.
3. 온도 조절 시스템 :
금형 온도에 대한 사출 기술의 요구 사항을 충족시키기 위해서는 금형 온도를 조정하는 온도 제어 시스템이 필요합니다. 열가소성 사출 금형의 경우 냉각 시스템이 금형을 냉각 (또는 금형 가열)하도록 설계되었습니다. 일반적인 방법 금형 냉각은 순환하는 냉각수를 이용하여 몰드 내의 냉각수 채널을 열어 몰드 열을 제거하는 것입니다. 냉각수의 뜨거운 물이나 뜨거운 기름 이외에 몰드 내부와 주변에 전기 가열 소자를 설치할 수 있습니다.
4. 배기 시스템 :
사출 성형 과정에서 공기와 플라스틱에 의해 생성 된 가스를 금형에서 제거하도록 설계되었습니다. 배기 가스가 불량하면 제품의 표면에 에어 마크 (공기 라인), 연소 및 기타 결함이 생깁니다. 플라스틱 몰드의 배출 시스템은 일반적으로 원래 캐비티에서 공기를 배출하기 위해 금형에서 열리는 그루브 공기 배출구입니다 그리고 공기는 녹아 들었다.
용융 물질이 주형 공동 내로 주입 될 때, 공동에 저장된 공기 및 용융물에 의해 운반 된 기체는 공급 흐름의 단부에서 배출구를 통해 외부의 주형으로 배출되어야한다. 그렇지 않으면 제품에 구멍이 생기거나 연결이 불완전 해지고 금형 충진이 불량해질 수 있으며 심지어 압축 된 고온으로 인해 축적 된 공기도 제품을 태울 것입니다. 일반적으로 통풍구는 용융 된 흐름의 끝에 위치하거나 금형 또는 금형의 분리면에 부착됩니다.
후자는 die03-0.2mm, 너비 1.5-6mm 얕은 그루브의 한면에 깊은 0입니다. 주입시, 벤트는 녹은 물질이 장소에 있기 때문에, 용융 물질 누출이 많지 않습니다. 냉각 응고의 통로가 차단됩니다. 벤트의 위치는 운영자에게 녹은 물질 부상의 우발적 인 방전을 방지하기 위해 열려서는 안됩니다. 또한, 배출 막대와 배출 구멍의 조정 틈새, 배출 블록 및 템플릿 및 금형 코어의 조정 정리 등이 배기됩니다.
5. 안내 시스템 :
다이를 닫을 때 움직이는 몰드와 고정 된 몰드가 정확하게 정렬 될 수 있도록 가이드 부품을 몰드에 설치해야합니다. 사출 몰드에는 일반적으로 4 세트의 가이드 필러와 가이드 슬리브가 가이드를 형성하는 데 사용됩니다 부분품. 때로는 서로 일치하는 내부 및 외부 원추형 표면이 위치 지정을 돕기 위해 이동하는 금형 및 고정 된 금형에 각각 설정되어야합니다.
6. 배출 시스템 :
일반적으로 골무, 전후 골무판, 골무 안내 막대, 골무 리셋 스프링, 심블 보드 잠금 나사 및 기타 부품이 포함됩니다. 제품이 성형되어 금형에서 냉각되면 금형의 앞뒤 금형이 분리되어 열립니다 , 다음 사출 성형 작업 사이클을 위해 사출 성형 기계의 이젝터 바에 의해 구동되는 배출기구 - 심블에 의해 유동 채널 내의 플라스틱 제품 및 그들의 응축 물이 몰드 캐비티 및 유동 채널로부터 압출 또는 인출된다.